Deixe um recado
Se você estiver interessado em nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui e responderemos assim que possível.
Pigmento perolado para acabamento em couro: de onde vem o limite de carga?
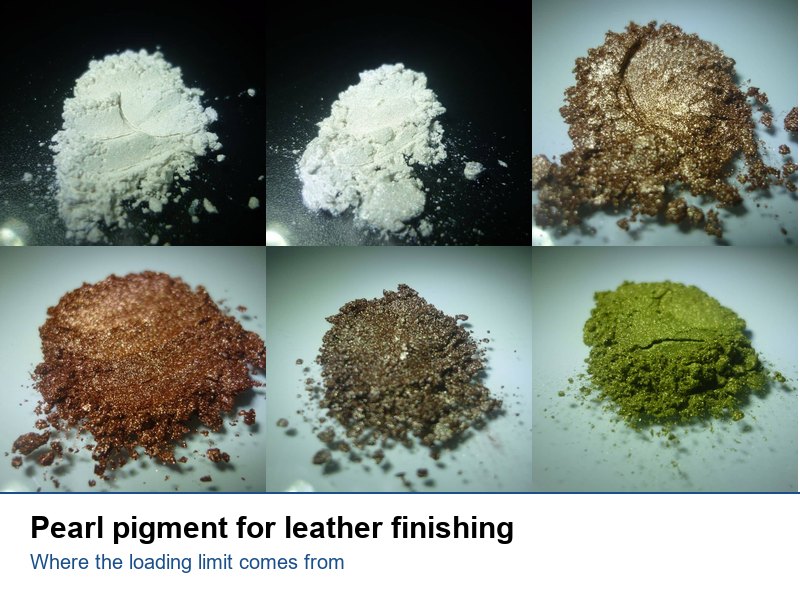
A impregnação de pérola no acabamento do couro é limitada pela resina que permanece entre as lascas, e não pelo brilho. Dois testes, de quatro a oito por cento, e um teste de 50.000 ciclos.
Um pigmento perolado entra no acabamento do couro em uma proporção de 4 a 8% da camada, e quase todas as perguntas sobre ele se resumem a esse número. Se ultrapassarmos esse limite, as partículas deixam de ficar imersas na resina; elas se aglomeram, e a película falha na dobra, em vez de na superfície. O limite superior é determinado pelo aglutinante, não pela intensidade do efeito visual.
O couro sintético e o couro genuíno são revestidos em equipamentos que têm aparência semelhante, mas comportamento completamente diferente. Em uma linha de produção de couro sintético, o revestimento é aplicado sobre um papel antiaderente e posteriormente removido, de modo que a face que você toca na bolsa finalizada permaneceu voltada para baixo durante todo o processo. Em uma linha de produção de couro genuíno, o couro é pulverizado de cima para baixo, camada após camada, e a última camada aplicada é a primeira que o cliente vê.
Essa única diferença altera a resposta para a pergunta “em qual camada a pérola deve ser aplicada?”. Nosso próprio guia de materiais afirma que o efeito deve ser aplicado na camada superficial do couro sintético e na camada de efeito ou acabamento do couro genuíno, sem explicar o motivo da mudança na redação. A razão é o papel antiaderente. Um formulador que segue o procedimento do couro genuíno em uma linha sintética aplica o pigmento uma camada mais profunda do que o necessário, onde ele fica enterrado sob a camada que realmente fica visível.
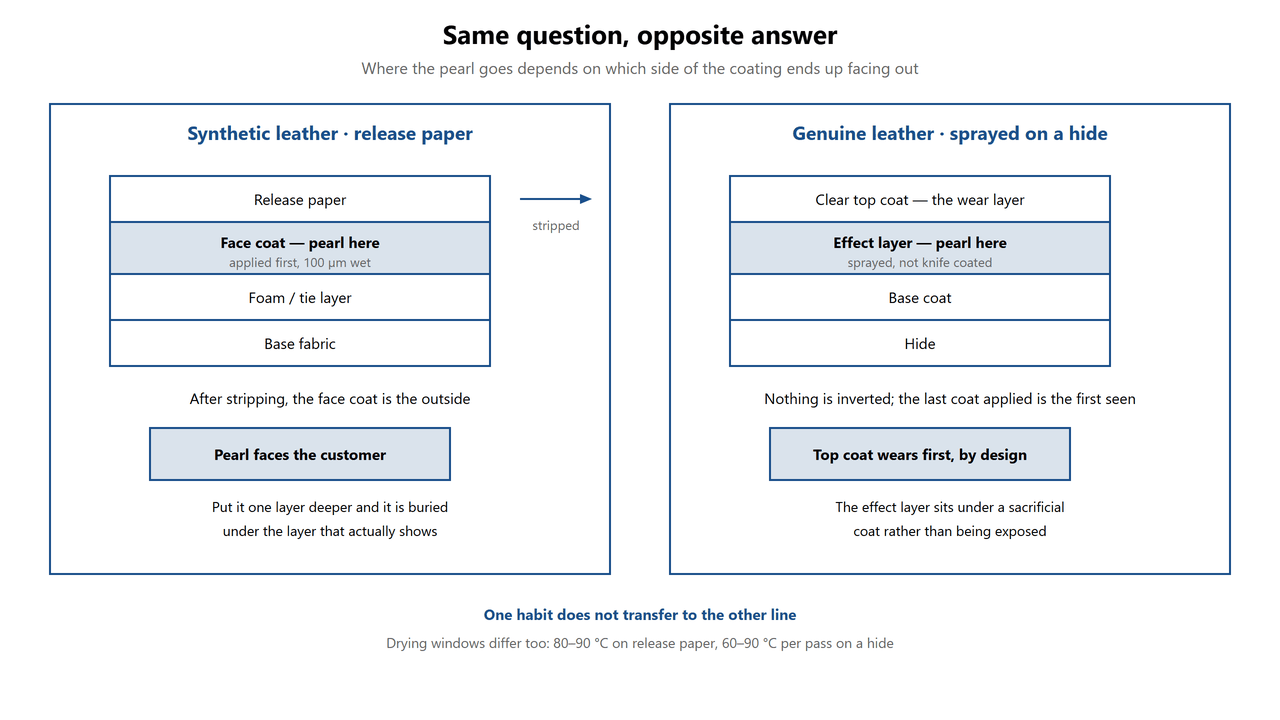
Figura 1 — A mesma pergunta, duas respostas. No papel antiaderente, o pigmento fica voltado para baixo até que o papel seja removido; em um couro, ele fica voltado para cima desde a primeira passada.
Um processo documentado de fabricação de poliuretano sem solventes consiste em aplicar a camada superficial a 100 µm (úmida), secá-la a 80 °C por dois minutos e, em seguida, a 120 °C por dois minutos. A camada de espuma ou de ligação subsequente é aplicada a 350 µm e seca entre 80 e 140 °C. O tecido base é laminado a 120-140 °C e o papel de desmoldagem é removido por último. Uma segunda patente sobre o mesmo processo de transferência relata que a camada superficial é seca a 80-90 °C com a linha operando a uma velocidade de 15-20 m/min.
Duas coisas decorrem disso. Primeiro, o pigmento precisa suportar temperaturas de 80 a 120 °C como uma película seca, o que todos os pigmentos perolados fazem, portanto, o calor não é a restrição aqui. Segundo, a camada superficial é uma película fina — 100 µm úmida normalmente corresponde a cerca de 20 a 50 µm seca — e uma partícula que seja grossa em relação a essa película ficará saliente na superfície. A colagem deve vir antes da cor, porque nenhuma escolha de tonalidade salvará uma partícula que seja mais larga do que a camada que a contém.
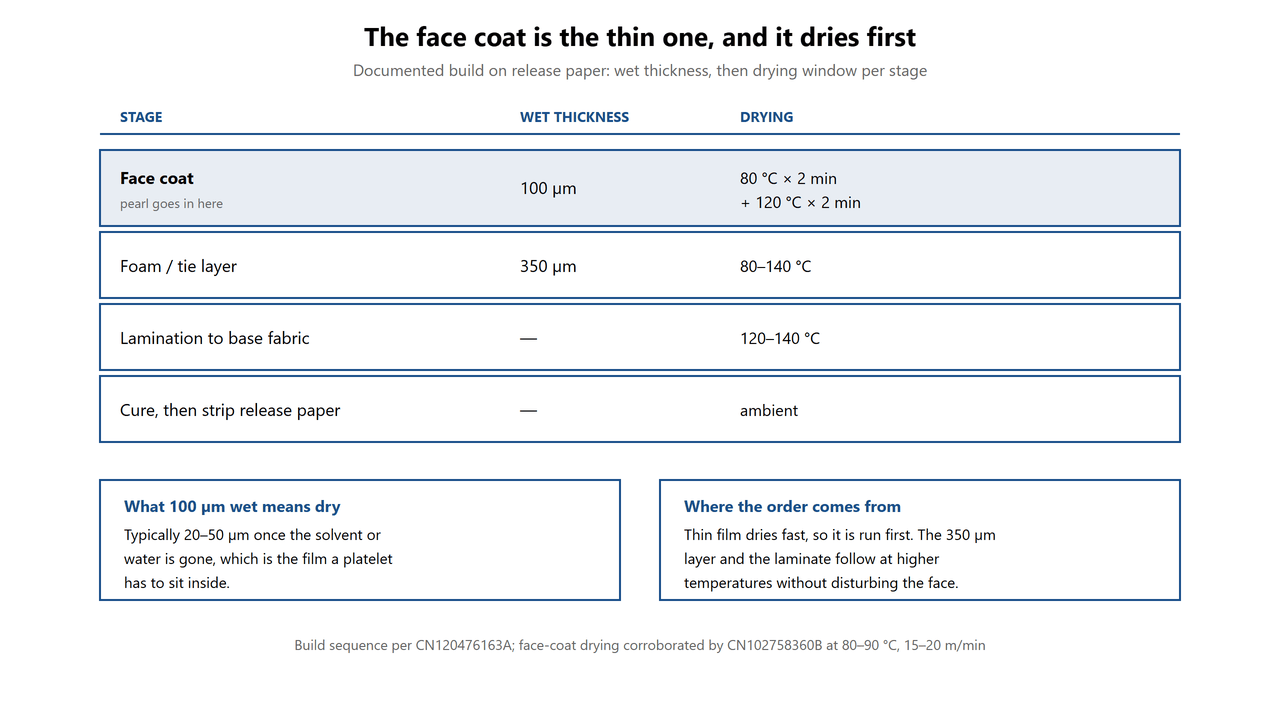
Figura 2 — Acúmulo no papel de liberação. A camada superficial é a mais fina na parte inferior da pilha até que o papel seja removido.
Antes que uma porcentagem signifique algo, a granulometria precisa ser definida. Nossa linha padrão de pérolas apresenta uma granulometria fina de 5 a 25 µm, uma média de 10 a 60 µm e granulometrias grossas de 30 a 150 µm em mica sintética. Em uma camada superficial que atinge uma espessura de 20 a 50 µm após a secagem, a granulometria fina fica dentro do filme; uma partícula de 150 µm não, independentemente da porcentagem de dosagem.
Por isso, uma única dosagem recomendada não é um número útil por si só. Os mesmos 8% que deixam resina entre as partículas finas compactam as partículas grossas umas contra as outras. Em estofados, geralmente se utiliza a faixa fina para um acabamento acetinado e uma superfície que suporte 500 fricções a seco; em couros para moda, podem ser utilizadas faixas médias ou grossas, pois as partículas devem ser visíveis e a resistência à fricção é menor.
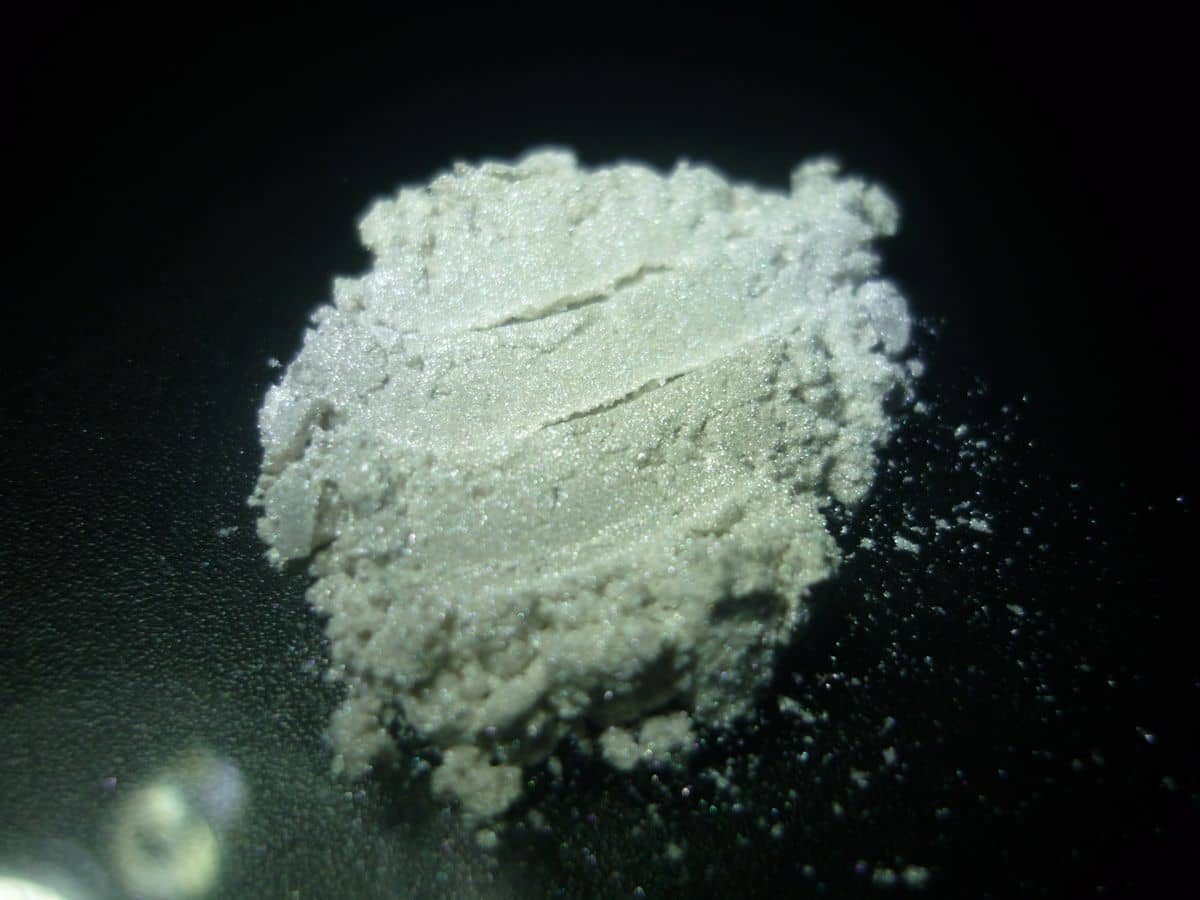
Figura 3 — Uma pérola fina em pó. A faixa de 5 a 25 µm é a que se encaixa dentro de uma camada superficial seca de 20 a 50 µm.
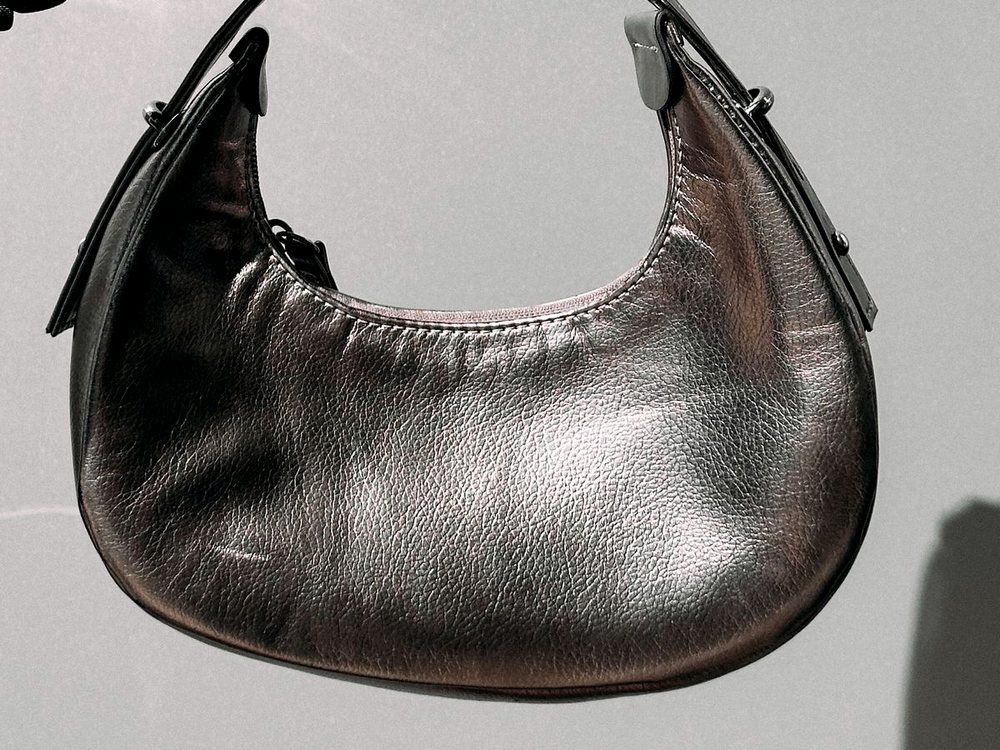
Figura 4 — Acabamento metálico em uma bolsa de couro granulado. A pérola está inserida no acabamento, permitindo que a textura do couro permaneça visível.
Três figuras circulam para a mesma decisão, e elas não são conflitantes quando se observa os critérios de comparação de cada uma.
| De onde vem a figura? | Carregando | Comparado com | O que isso te diz |
|---|---|---|---|
| Uma fórmula publicada para revestimento de couro PU metálico escovado. | 4,0–8,0% pérola, 5–50 µm | A formulação completa do revestimento facial, juntamente com PU em 50,5–69,1% e outros pigmentos em 9,9–16,5%. | A pérola é um componente minoritário. O aglutinante é o componente majoritário, e essa proporção é o que mantém os flocos separados. |
| Pasta para acabamento em couro legítimo | 5–8% | A pasta, já misturada, antes de ser diluída para pulverização. | A leitura é inferior ao valor PU porque a pasta é mais concentrada do que uma mistura pronta para pulverização. |
| Líquido de revestimento para couro PU e sintético | 5–15% | O líquido de revestimento, em granulometrias finas e grossas | A extremidade mais ampla representa uma variação entre as granulometrias, não um valor alvo. Granulações finas toleram mais; granulometrias grossas com 15% deixam pouca resina entre as lamelas. |
| Páginas de especificações do fornecedor | Não especificado | — | Os tamanhos são fornecidos, mas as concentrações não. Essa é a lacuna em que a maioria dos formuladores está trabalhando. |
A razão pela qual a extremidade superior falha é geométrica, e não óptica. Com 4% de concentração, os flocos estão espaçados e cada um deles está envolvido por resina. À medida que a concentração aumenta, o espaçamento diminui; a película ainda parece uma película, mas o aglutinante entre as plaquetas adjacentes agora é fino o suficiente para que uma dobra não tenha onde suportar a tensão. As listas de defeitos de acabamento em couro mencionam isso diretamente: o descascamento da camada de pigmento é causado por excesso de pigmento ou falta de aglutinante, e as duas afirmações são a mesma coisa lidas de perspectivas opostas.
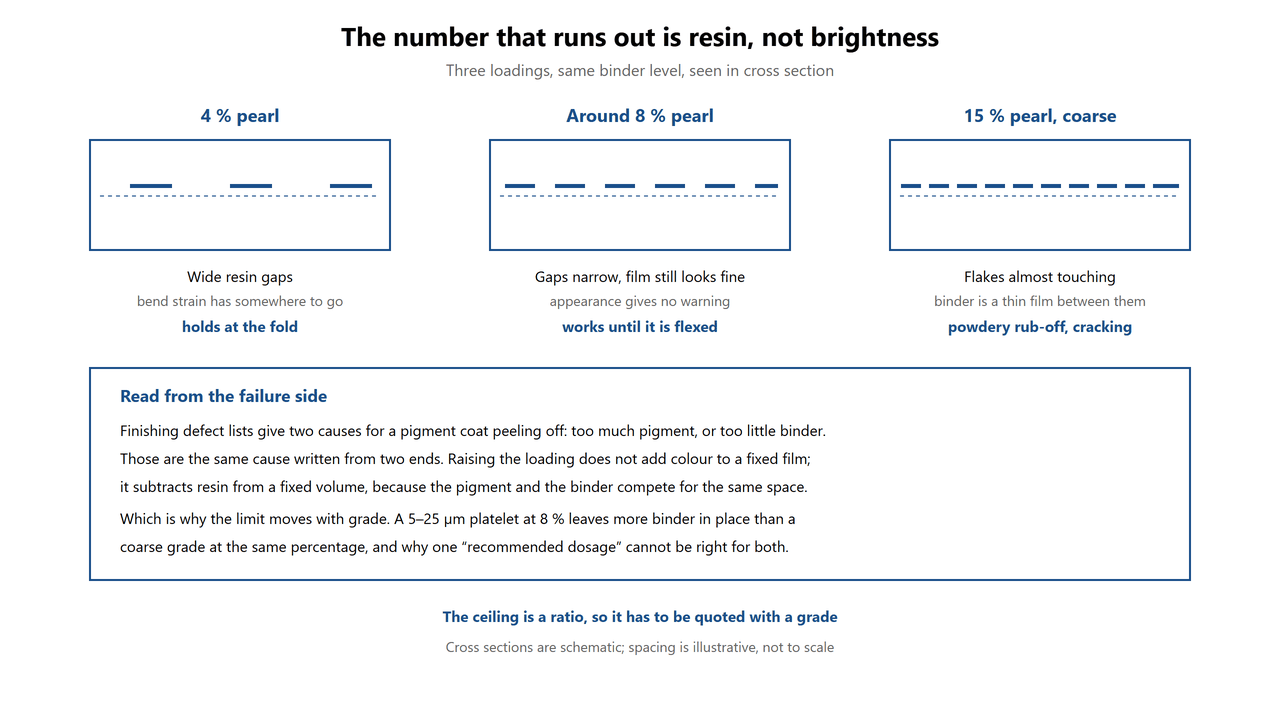
Figura 5 — O que o número de carga realmente altera. A resina entre os flocos, e não o brilho, é a variável que se esgota.
A norma ISO 14931 define o requisito de resistência à flexão para couro de vestuário em 20.000 ciclos para couro anilina e 50.000 ciclos para acabamento pigmentado, a seco, conforme a norma ISO 5402-1. A mesma tabela exige 50 fricções com feltro seco e 20 fricções com feltro úmido, com grau 3 ou superior na escala de cinza, uma espessura de revestimento não superior a 0,15 mm e adesão do acabamento de pelo menos 2 N por 10 mm. Para couro de estofamento, a norma ISO 18270 eleva o requisito de resistência à fricção para 500 ciclos a seco com grau 4 e 250 ciclos a úmido.
A comparação geralmente é feita de trás para frente. Um acabamento pigmentado não é submetido a um padrão inferior ao de um couro anilina; ele é submetido a duas vezes e meia mais ciclos de flexão e vinte e cinco vezes mais fricções, justamente porque há um revestimento que pode se desprender. Portanto, quando um cliente pergunta se um pigmento perolado suportará 50.000 ciclos, a resposta honesta é que o padrão mede a película e sua aderência ao couro, e o pigmento é apenas um dos vários fatores que contribuem para isso.
O teste prático custa um retalho. Dobre uma amostra acabada ao longo de uma linha, passe-a manualmente para frente e para trás na dobra e procure por uma linha clara onde o revestimento começou a se romper, em vez de onde a cor mudou. Um teste de dobra na peça final detecta a discrepância antes que ela ocorra na produção em série, e é exatamente essa falha que a máquina de flexão foi projetada para contabilizar.
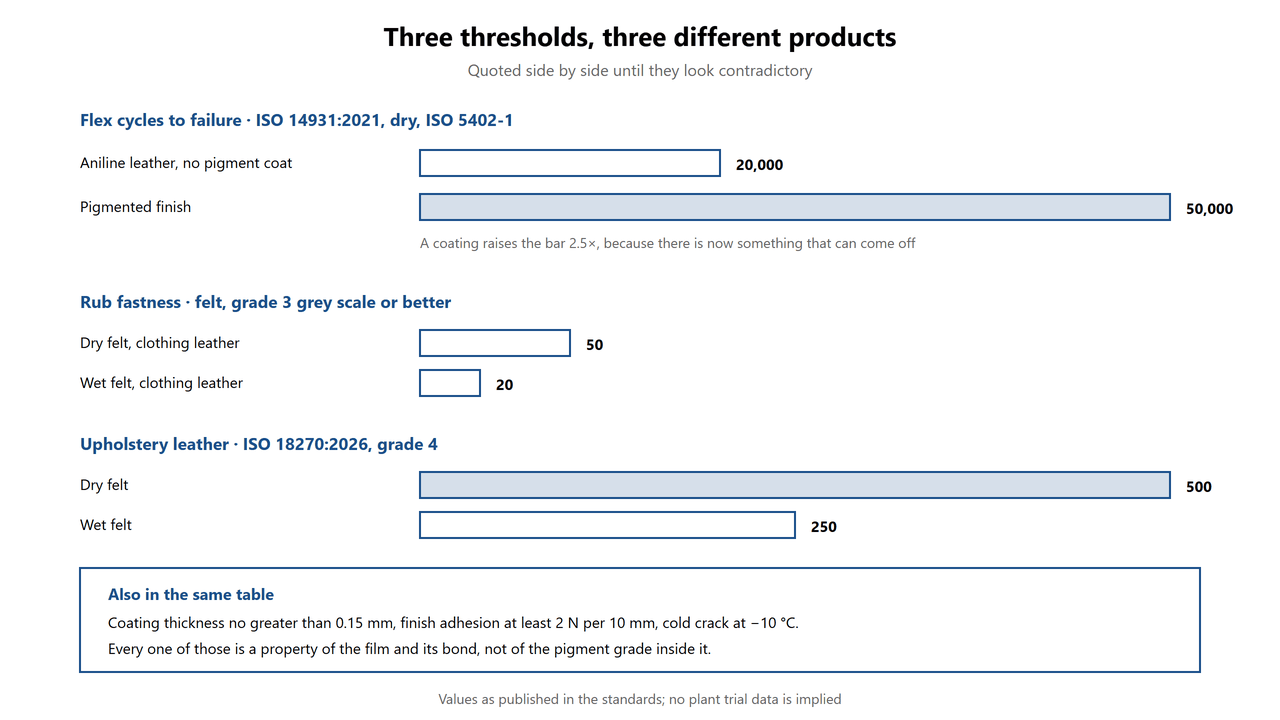
Figura 6 — Três limiares que são citados entre si. Eles não são alternativas; aplicam-se a produtos diferentes.
Um pigmento perolado exibe cor refletindo a luz em plaquetas que deveriam estar todas planas. Ao pulverizar um revestimento, as plaquetas se depositam em ângulos aleatórios; a película fica então com aspecto manchado, e as manchas se movem conforme a peça gira. As linhas de produção de couro automotivo resolvem esse problema com pulverização eletrostática e aditivos de orientação, pois uma camada com efeito manchado não pode ser corrigida com a adição de mais pigmento. O mesmo princípio físico se aplica a bolsas ou cabedais de sapatos, onde o revestimento é simplesmente pulverizado com menos equipamentos.
O segundo efeito é mais discreto e gera mais reclamações. Um couro ou um rolo de couro sintético possui uma única orientação de alinhamento das fibras. Ao cortar painéis em direções diferentes, esses painéis apresentarão tonalidades distintas sob a mesma luz da loja, mesmo que sejam do mesmo lote. As marcas descobrem isso na fase de amostras, quando duas amostras que deveriam combinar não combinam.
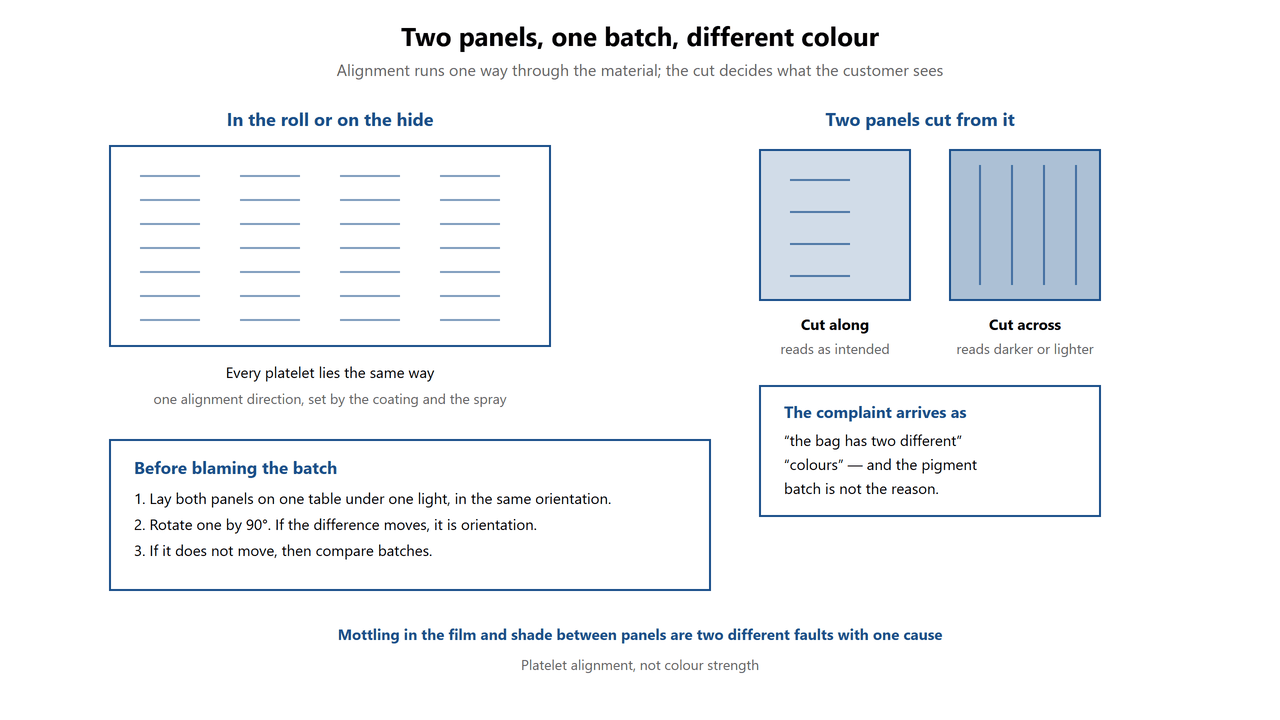
Figura 7 — Por que dois painéis de um mesmo lote podem apresentar diferenças. A direção de alinhamento acompanha o material; a direção de corte determina o que o cliente vê.
Em termos de conformidade, uma frase é defensável, mas as restantes não. Os pigmentos de efeito à base de mica e de vidro obtêm a sua cor de revestimentos inorgânicos como o dióxido de titânio e o óxido de ferro. Não existe nenhum grupo azo nessa estrutura, pelo que não há nada que possa ser clivado para libertar uma amina aromática restrita, nos termos da entrada 43 do Anexo XVII do REACH, que estabelece 30 mg/kg como limite para artigos de couro em contacto prolongado com a pele. Trata-se de uma afirmação sobre a ausência de uma característica estrutural, não de um resultado de teste, e abrange apenas uma entrada entre muitas.
O que não podemos afirmar com a mesma especificidade é que o cromo hexavalente, conforme a entrada 47, com limite de 3 mg/kg, provém do processo de curtimento, não de um pigmento de revestimento, e nenhuma escolha de pigmento torna um couro em conformidade com essa norma. Os limites de formaldeído nas mesmas normas referem-se ao sistema de acabamento. A conformidade de um artigo acabado depende dos corantes, do curtimento e de todo o conjunto de revestimentos.
Mais uma limitação, pois é a afirmação que mais frequentemente nos fazem, e não a nós mesmos: um acabamento perolado não é um substituto durável para a estampagem a quente com folha metálica. A folha metálica é pressionada na superfície e aderida a ela, resistindo a óleos e álcool graças a essa ligação. Uma camada perolada fica sobre o couro e é protegida por uma camada superior projetada para se desgastar primeiro. Em um teste de fricção em um único ponto, a folha metálica vence. O que a camada perolada oferece, em contrapartida, é área sem a necessidade de matriz, gradientes, variação de cor com o ângulo e nenhum custo inicial de ferramental.
Os graus padrão de brilho perolado são enviados a partir de 25 kg, com faixas finas, médias e grossas disponíveis na mesma cor. O branco prateado para um acabamento acetinado em estofados e as cores com interferência para couro sintético são os dois pontos de partida mais escolhidos em projetos; ambos estão documentados nas páginas da série, cujos links estão abaixo. A correspondência de cores personalizadas também é solicitada a partir de 25 kg.
Para janelas de qualidade, superfícies tratadas e toda a gama de cores em um único arquivo, o cartões de cores de pigmento perolado A série padrão está incluída. Duas páginas da série que valem a pena abrir em seguida: KT-100 branco prateado para a pérola base usada em estofados e couro para moda, e Pérola dourada KT-300 para efeitos metálicos quentes. A faixa de interferência começa em interferência e pós de mica iridescentes, o que explica o mecanismo óptico que esta página deliberadamente deixa de lado.
O pigmento penetra na camada superior da pelagem ou na camada superficial?
Em papel antiaderente, na camada superficial — a primeira a ser aplicada, que se torna a camada externa após a remoção da película protetora. Em um couro pulverizado diretamente, na camada de efeito sob a camada superior transparente, para que esta última atue como camada de desgaste.
Qual o tamanho de partícula mais adequado para uma camada fina de pelo facial?
A faixa de 5 a 25 µm, quando o filme seco tem cerca de 20 a 50 µm. As granulometrias mais grossas são para camadas mais espessas e para efeitos em que o floco deve ser visível como tal.
O acabamento perolado pode substituir a estampagem a quente?
Não em termos de abrasão. A película é aderida à superfície e uma camada perolada é protegida por uma camada superior descartável. A perolada leva vantagem em área, gradientes, cores dependentes do ângulo e custo de ferramental, mas perde em resistência ao atrito em um único ponto.
Uma película de revestimento de sementes seca com uma espessura de 20 a 50 μm, enquanto uma plaqueta de pérola mede de 10 a 100 μm. O tamanho da partícula em relação à película determina se a cor permanecerá na semente.
LEIA MAIS
A impregnação de pérola no acabamento do couro é limitada pela resina que permanece entre as lascas, e não pelo brilho. Dois testes, de quatro a oito por cento, e um teste de 50.000 ciclos.
LEIA MAIS
Uma mancha perolada desbota enquanto a cor uniforme ao lado permanece. Os flocos refletem o calor radiante, fazendo com que a mancha demore a secar. Corrija o tempo de secagem, não o pigmento.
LEIA MAIS
A mica afunda na cera derretida, de modo que a cor se deposita onde a chama não consegue alcançá-la. A posição, e não a quantidade de cera, é o que determina se essa cor resistirá à queima.
LEIA MAIS
 Português
 English
 Français
 Deutsch
 Русский
 Español