Deixe um recado
Se você estiver interessado em nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui e responderemos assim que possível.
Pigmento de mudança de cor para tintas de impressão: escolha do primer e risco de delaminação
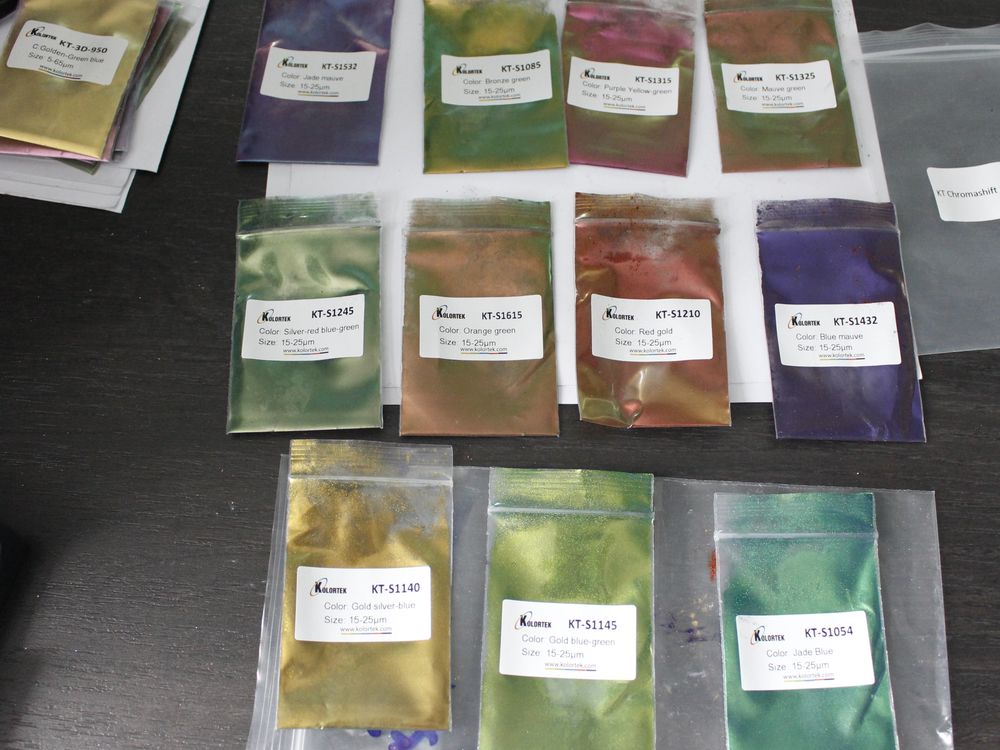
A tinta de mudança de cor impressa em reverso fica dentro do laminado, não em sua superfície. A carga, a profundidade da célula e uma resistência de adesão alvo de 1,5 N/15 mm determinam se a embalagem resistirá.
Uma tinta de mudança de cor impressa em sentido inverso fica dentro de um laminado, e não sobre ele. O pigmento é disperso a aproximadamente 20% em uma tinta solvente, impresso em células gravadas a uma profundidade de 45 a 70 μm e, em seguida, enterrado sob um adesivo e uma película de vedação. Uma vez enterrado, o fator determinante para a durabilidade da embalagem não é a adesão à película, mas sim a resistência da ligação: acima de 1,5 N/15 mm.
A impressão reversa inverte a ordem usual. A tinta é aplicada primeiro, na face interna da película externa, e todo o resto é construído atrás dela: o adesivo e, em seguida, a camada de selagem que ficará voltada para o produto. A imagem impressa é, portanto, lida através da película externa, de fora para dentro.
Essa configuração altera a função que se espera de um pigmento de mudança de cor. Em uma impressão de superfície, a camada de tinta é a superfície de desgaste e a adesão ao substrato é o ponto fraco. Em uma impressão reversa, a película protege a tinta e a interface que falha está em algum ponto interno dessa estrutura.
Três consequências decorrem disso, e cada uma delas altera um número diferente. Abrasão e arranhões são absorvidos pela película, então a dureza da tinta importa menos do que se imagina. A cor que o comprador vê é filtrada pela película, portanto, a opacidade e a espessura da película ficam no caminho óptico. E a camada que pode descascar não é apenas a interface tinta-película, mas todas as interfaces na pilha.
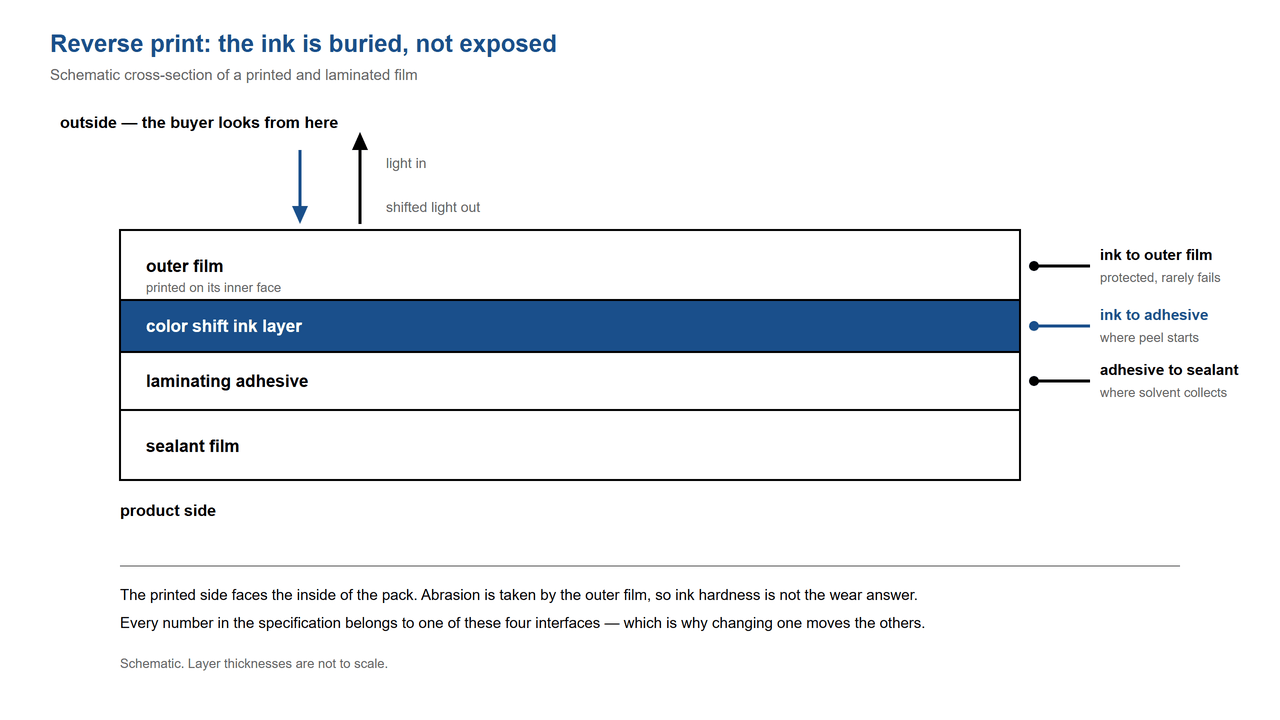
Corte transversal de um laminado impresso em reverso. A camada de tinta de mudança de cor está enterrada entre a película externa e o adesivo de laminação, de modo que o observador percebe o efeito através da película.
Este sistema de tinta é documentado para impressão em rotogravura em filme de náilon, com velocidade de impressão de 60 a 150 m/min e temperatura ambiente entre 18 °C e 30 °C. O náilon não é uma escolha neutra. Ele absorve solventes de forma diferente de uma poliolefina e estica, portanto, o registro e a secagem se comportam de maneiras distintas.
A viscosidade é o parâmetro que une todos os outros: 40–60 segundos em um copo Zahn 2 a 23 ± 1 °C. Abaixo dessa faixa, a tinta escorre e as células esvaziam de forma irregular. Acima dela, a tinta não se desprende da gravura de forma limpa, o que se manifesta primeiro como manchas de cor e, posteriormente, como uma película espessa e de secagem lenta.
A temperatura é importante porque altera a viscosidade sem que ninguém toque na fórmula. Uma oficina a 15 °C e outra a 32 °C utilizam duas tintas diferentes do mesmo tambor, razão pela qual nossa ficha de aplicação indica uma faixa de temperatura ambiente em vez de apenas a temperatura da tinta.
Se a sua estrutura não for de nylon, o ponto de partida ainda é válido, mas os números não são transferíveis. Considere as faixas aqui apresentadas como referência para este sistema documentado e confirme-as na sua própria prensa antes de iniciar a produção. página de aplicações de impressão Abrange os processos circundantes.
Três configurações determinam o resultado, e a ordem é importante porque cada uma restringe a seguinte. A configuração de carga define a quantidade de pigmento disponível para se deslocar. A mistura de solventes define como esse pigmento se move e a velocidade de secagem do filme. A configuração de secagem define se algum resíduo permanece.
Para a impressão em rotogravura, a adição documentada de pigmento é de cerca de 20% na tinta final, juntamente com uma resina sintética, solventes orgânicos e aditivos. Esse valor é alto para os padrões de corantes comuns, e é alto porque o efeito de mudança de cor é construído a partir de plaquetas planas que contribuem com uma faixa estreita de luz refletida.
São especificadas três misturas, cada uma associada a uma faixa de velocidade. As proporções são em partes por peso, e o componente éter é o que retarda a evaporação quando a prensa funciona em velocidade suficientemente baixa para que um solvente de ação rápida formasse uma película na célula.
Observe a lacuna no documento original, pois ela é importante ao planejar uma corrida. O escopo da aplicação indica 60–150 m/min, enquanto a tabela de mistura varia de 60 a 200 m/min e um parágrafo posterior menciona até 250 m/min. Apresentamos os três valores conforme publicados, em vez de calcular a média, e consideramos qualquer valor fora da faixa de 60–150 m/min como um caso para um teste de impressão.
A secagem é especificada entre 60 e 100 °C. O limite inferior não visa preservar o pigmento, que é inorgânico e não é afetado por essas temperaturas. Ele existe porque o filme e o adesivo subjacente têm seus próprios limites, e porque um filme que seca muito rápido pode reter solvente sob a película.
O solvente que permanece na tinta não evapora simplesmente depois, à temperatura ambiente. Ele migra para o adesivo durante a laminação e a cura, onde amolece a ligação e produz as bolhas e o descascamento gradual que são atribuídos ao fornecedor do adesivo.
O valor de aceitação para este sistema de tinta é uma resistência de adesão acima de 1,5 N/15 mm, medida de acordo com a norma GB 8808. Essa é uma propriedade do laminado, não da tinta, e é o valor que mais frequentemente passa despercebido porque a cor parecia correta no rolo.
Quatro fatores reduzem esse número, e apenas um deles está relacionado ao próprio pigmento. Os outros três são decisões de processo tomadas na impressora, razão pela qual a troca de operador pode alterar a resistência da ligação sem qualquer alteração na formulação.
| Onde tudo começa | O que você vê | O que verificar | Quem o altera? |
|---|---|---|---|
| Película de tinta muito pesada | A película é resistente, mas frágil apenas na área impressa. | Profundidade celular na faixa de 45–70 μm; carga de pigmento acima de 20% | Gravador, fabricante de tinta |
| Solvente residual | Bolhas ou névoa que se desenvolvem após a laminação, não no processo em si. | Secador entre 60 e 100 °C; velocidade de prensagem de acordo com a mistura utilizada. | Operador de imprensa |
| Tinta seca e contaminação | Pontos isolados sem qualquer ligação. | A segunda filtração foi feita em malha 100, com agitação a uma velocidade igual ou inferior a 1000 rpm. | Operador de imprensa |
| Tinta misturada com outra tinta | Ligação irregular e deslocamento monótono ao longo de toda a execução. | Linhas e bateria mantidas separadas; nada misturado. | Fabricante de tinta, operador de prensa |
A camada de ancoragem é uma questão à parte e não é respondida pelo pigmento. A necessidade dela depende da energia superficial do filme após o tratamento e do sistema adesivo, portanto, a decisão cabe ao convertedor e ao fornecedor do adesivo. O que o pigmento altera é a força coesiva da própria camada de tinta, razão pela qual a carga e a espessura do filme são fatores primordiais.
A profundidade de gravação especificada para esta tinta é de 45–70 μm. Essa faixa indica o volume: ela define a quantidade de tinta úmida que sai da célula a cada impressão e, portanto, a quantidade de pigmento que efetivamente atinge o filme. Adicionar pigmento ao cilindro e aprofundar a célula não são ações intercambiáveis.
As plaquetas precisam de espaço para se acomodarem. Em uma película muito fina para a qualidade desejada, elas se formam em ângulos aleatórios, e esses ângulos aleatórios acabam por anular o efeito pelo qual você pagou. Em uma película muito espessa, elas se acomodam de forma mais plana e a leitura fica melhor, mas a camada que precisa manter a laminação unida passa a ser composta principalmente de pigmento.
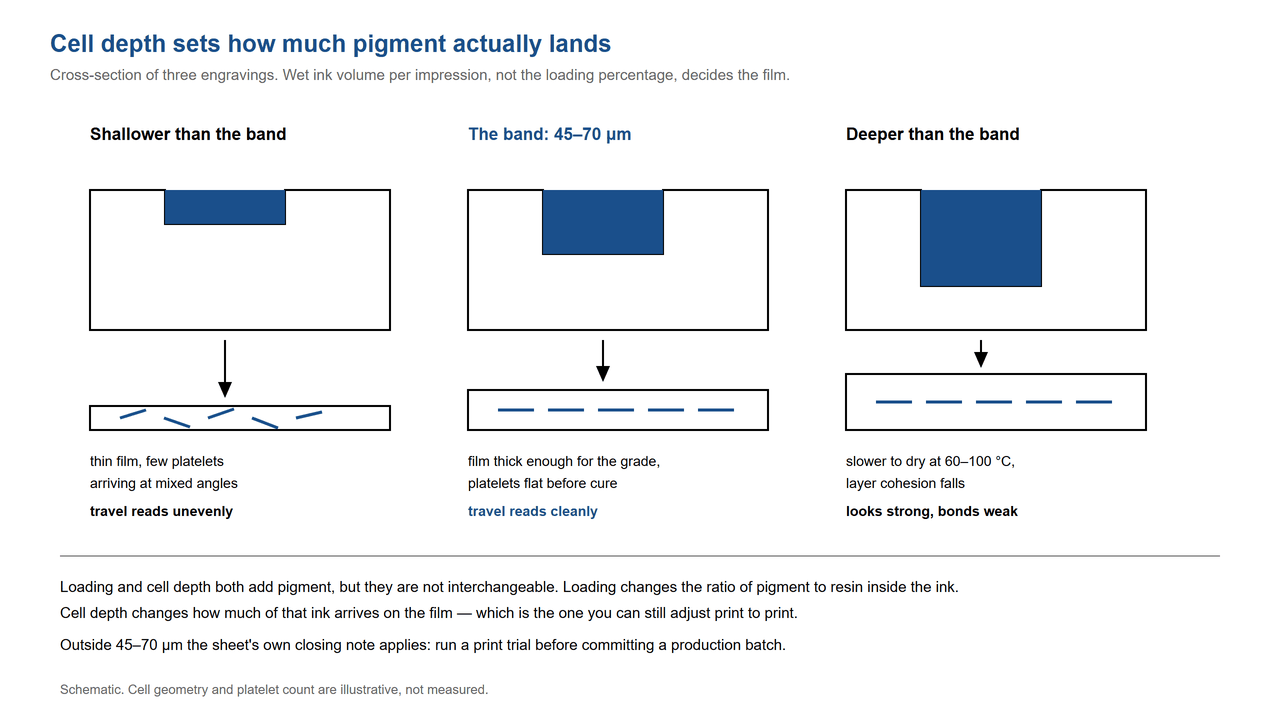
Comparação esquemática de gravura rasa, específica e profunda. O volume de tinta úmida por impressão determina a quantidade de pigmento transferida e o espaço disponível para as plaquetas se acomodarem.
Células profundas e pigmento denso criam um segundo problema que nada tem a ver com a óptica: a tinta decanta. Esse pigmento é mais denso que a solução de resina ao seu redor, portanto, um tambor que permanece parado por uma hora não contém mais a tinta aprovada. Agite antes de usar e, em uma segunda utilização, agite a 1000 rpm ou menos e passe a tinta por um pano de malha 100.
Os minérios em si têm formato de flocos, e o catálogo descreve seu tamanho como flocos grandes e irregulares, em vez de fornecer uma medida em mícrons. Na prática, isso significa que a correspondência entre o grau de mineralização e a profundidade da célula é uma questão de tentativa e erro, não de consulta a uma tabela. gama de pigmentos opticamente variáveis Lista o que está disponível para teste.
Nossa folha de instruções recomenda uma base escura sob a tinta: vermelho escuro, azul escuro, verde escuro, marrom e, acima de tudo, preto. Esta não é uma observação sobre estilo. A cor de interferência é percebida em relação ao que retorna por trás dos flocos, e uma base escura absorve a luz que, de outra forma, apagaria a mudança de cor.
Quando o design exige uma base clara, a mudança não desaparece, ela se atenua. A solução comprovada é aumentar o teor de pigmento, o que leva novamente ao dilema entre espessura da película e resistência da adesão, já mencionado. Considere uma base clara como um fator de custo, não como uma escolha livre.
Para trabalhos com linhas finas, nossa folha de aplicação fornece limites mensuráveis, o que é incomum e importante: largura da linha acima de 0,15 mm, espaçamento acima de 0,2 mm e um ângulo de cruzamento geralmente acima de 30°. Menos interseções são melhores. Abaixo desses valores, as linhas ficam mais estreitas do que as plaquetas conseguem ler, e o efeito desaparece nas bordas.
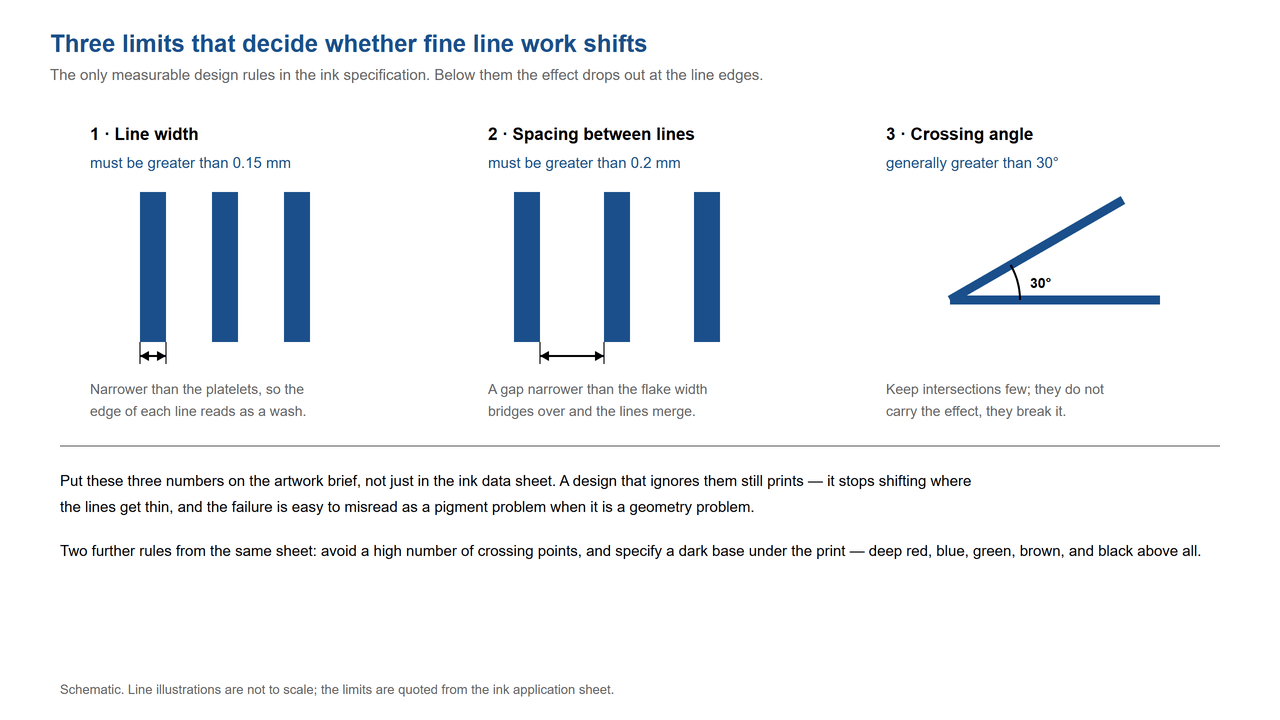
Limites mensuráveis para desenhos de linhas finas: largura mínima da linha de 0,15 mm, espaçamento mínimo de 0,2 mm, ângulo de cruzamento geralmente acima de 30 graus.
A maioria das divergências sobre laminados com mudança de cor surge de discussões sobre um número que nunca lhes coube definir. Dividir a lista antecipadamente encurta consideravelmente a conversa e torna um teste malsucedido mais compreensível do que pessoal.
A profundidade da célula é de responsabilidade do gravador e do fornecedor da chapa. A viscosidade, a mistura de solventes e a concentração de pigmento são de responsabilidade do fabricante da tinta. A resistência da ligação e o sistema adesivo são de responsabilidade do convertedor e do fornecedor do adesivo, medidos de acordo com a norma GB 8808, com base em um valor alvo definido por eles. Nós nos responsabilizamos pelo pigmento: sua faixa de concentração, seu comportamento de dispersão e suas características para uma determinada espessura de filme.
Essa divisão também explica por que a folha termina com uma observação de que cada cliente deve realizar testes para seus próprios parâmetros. Não se trata de uma isenção de responsabilidade adicionada a uma especificação, mas sim de uma descrição precisa de onde reside a responsabilidade em um processo que envolve quatro partes.
Vale a pena deixar claro um limite importante: esta página trata de laminados para embalagens. Documentos de segurança utilizam a mesma família de pigmentos para uma finalidade diferente, e esse assunto é abordado em outro tópico. Página de aplicações de impressão de segurança em vez de aqui.
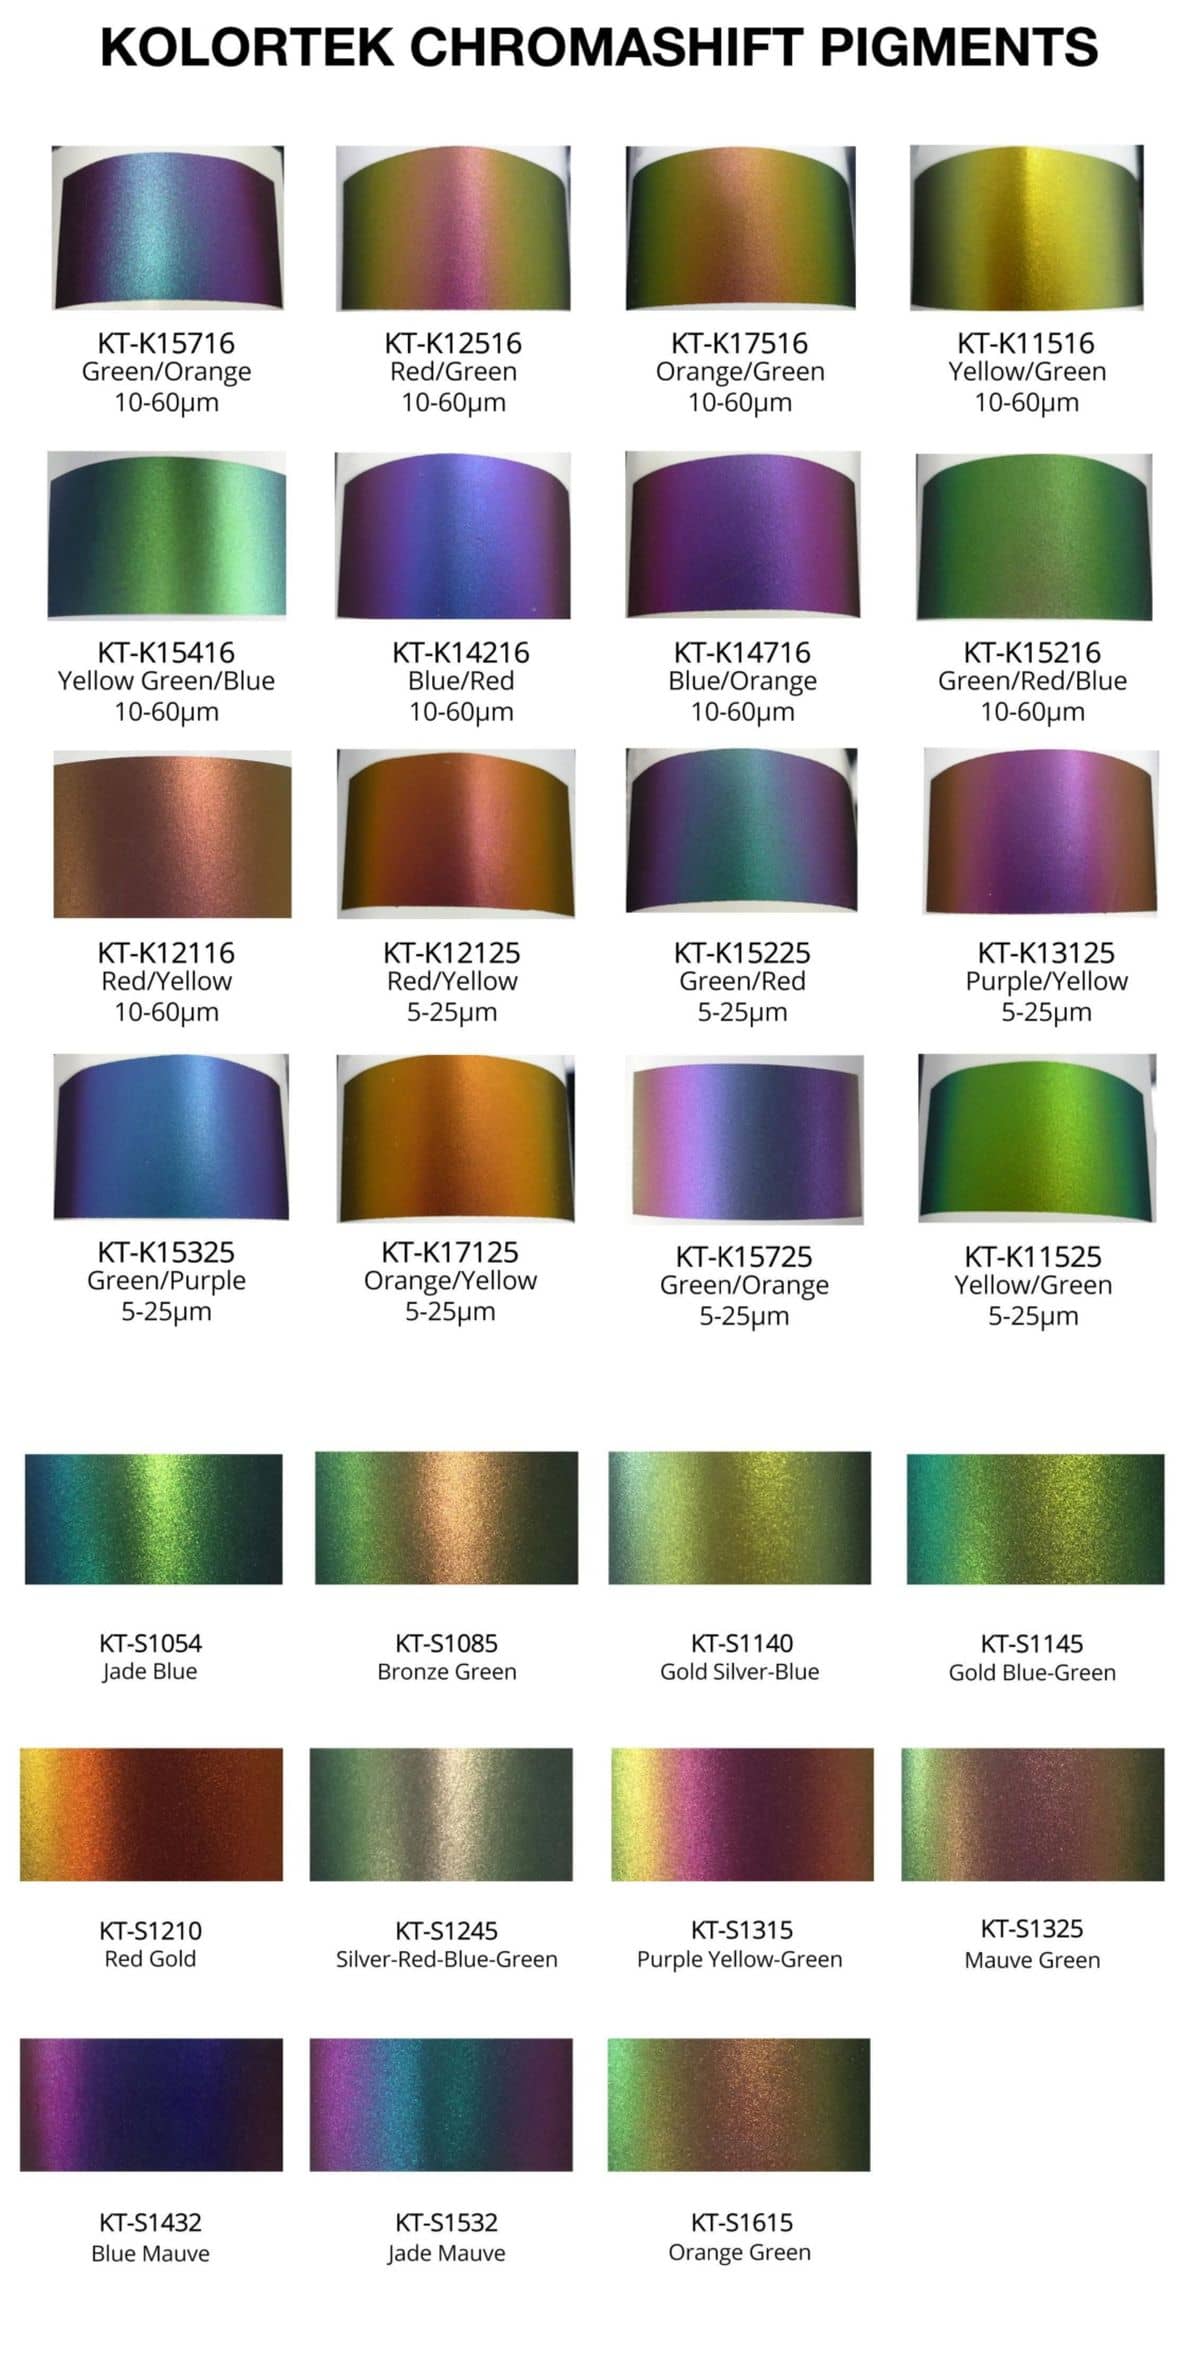
Pigmentos Kolortek Chromashift
Agora você está lendo através da película externa, e o adesivo e a camada de vedação ficam atrás dela. A névoa da película dispersa parte da luz refletida, e um adesivo ou selante de cor clara reflete a luz de banda larga de volta através das lamelas. Compare a estrutura laminada, não o rolo, com a sua amostra aprovada.
Você pode, e obterá uma transferência de tinta mais suave do que uma mais intensa. A solução comprovada para uma base clara é um teor de pigmento mais elevado, que engrossa a camada de tinta e aumenta a resistência da ligação. Decida qual dos dois você está disposto a priorizar antes da gravação da placa, não depois.
Células mais profundas transferem mais tinta, o que dá às plaquetas mais espaço para se acomodarem, mas a faixa especificada é de 45–70 μm por um motivo. Além dessa faixa, o filme demora mais para secar e a resistência coesiva da camada diminui. Essa faixa representa o intervalo de trabalho, não um ponto de partida a ser ultrapassado.
São fornecidos dados técnicos e documentação de segurança, e a Kolortek possui certificação ISO 9001; outros certificados são fornecidos mediante solicitação. A conformidade de uma embalagem finalizada com os requisitos de contato com alimentos ou migração é determinada pela sua cadeia de tintas, adesivos e conformidade, e não certificamos um laminado finalizado.
As informações úteis são a estrutura do filme, a profundidade de gravação que você pretende realizar, a cor base da tinta e a especificação de adesão definida pelo seu conversor. Com esses quatro dados, podemos indicar qual grau de impressão testar e o que esperar do resultado, em vez de enviar uma amostra sem um resultado satisfatório.
Um pacote de amostras personalizado pode ser criado de acordo com sua aplicação, mediante solicitação. Para obter a lista completa de graus opticamente variáveis e seus formatos disponíveis, acesse o Catálogo da Coleção Chromashift.
Uma mancha perolada desbota enquanto a cor uniforme ao lado permanece. Os flocos refletem o calor radiante, fazendo com que a mancha demore a secar. Corrija o tempo de secagem, não o pigmento.
LEIA MAIS
Os pigmentos OVI (Optically Variable Ink) são a principal solução de pigmentos de autenticação para impressão de segurança e proteção de marcas, produzindo efeitos de mudança de cor impressionantes que não podem ser reproduzidos por digitalização, fotocópia ou impressão padrão. Na Kolortek, nossa série Chromashift oferece variação de cor verificada em mais de 17 combinações de mudança, atendendo aos rigorosos padrões ópticos e de durabilidade exigidos por gráficas de segurança e proprietários de marcas em todo o mundo. Para equipes que gerenciam pedidos em grande quantidade de pigmentos OVI, fornecemos volumes flexíveis, desde amostras de P&D até lotes de produção comercial completos.
LEIA MAIS
A tinta de mudança de cor impressa em reverso fica dentro do laminado, não em sua superfície. A carga, a profundidade da célula e uma resistência de adesão alvo de 1,5 N/15 mm determinam se a embalagem resistirá.
LEIA MAIS
 Português
 English
 Français
 Deutsch
 Русский
 Español