Um revestimento em pó pode transportar pigmentos de efeito de três maneiras, e as três não falham no mesmo ponto. A mistura a seco é a mais econômica e separa os pigmentos por meio de um campo eletrostático. A colagem aquece o pó até que os flocos se unam às partículas. A extrusão protege a superfície destruindo o efeito. A quantidade de pigmento aplicada determina a escala de aplicação: cerca de 10% funciona em bancada, e cerca de 3% chega à produção em série.
Três maneiras de incorporar pigmento de efeito em um pó.
Um revestimento em pó não é um líquido com pigmento dissolvido. É um amontoado de partículas de resina seca, e o pigmento é um sólido separado que precisa se deslocar junto com elas. A posição desse pigmento em relação à partícula de resina é o cerne do projeto, e existem apenas três respostas possíveis: ele pode ficar solto entre as partículas, pode aderir às suas superfícies ou pode ser incorporado a elas.
| Rota | Onde o floco se encontra | Falha documentada | Recuperar o que é utilizável? |
| Mistura seca | Solto, entre as partículas de resina | Separações no campo eletrostático; manchas planas; acúmulo na pistola | No — alterações na proporção de pigmentos |
| Laços | Preso à superfície da partícula | Custo e produtividade; apresenta mau desempenho sob carregamento tribológico. | Geralmente sim |
| Extrusão | Enterrado dentro da partícula | A própria plaqueta se rompe durante a extrusão ou moagem. | Sim |
A última coluna é a que decide a maioria dos projetos e a que os compradores geralmente perguntam por último. Recuperar o excesso de tinta pulverizada não é um mero detalhe de organização na pintura a pó. É o que torna o processo economicamente competitivo, portanto, uma solução que torne o material recuperado inutilizável não é um pequeno sacrifício. Representa uma alteração no custo operacional da linha de produção.
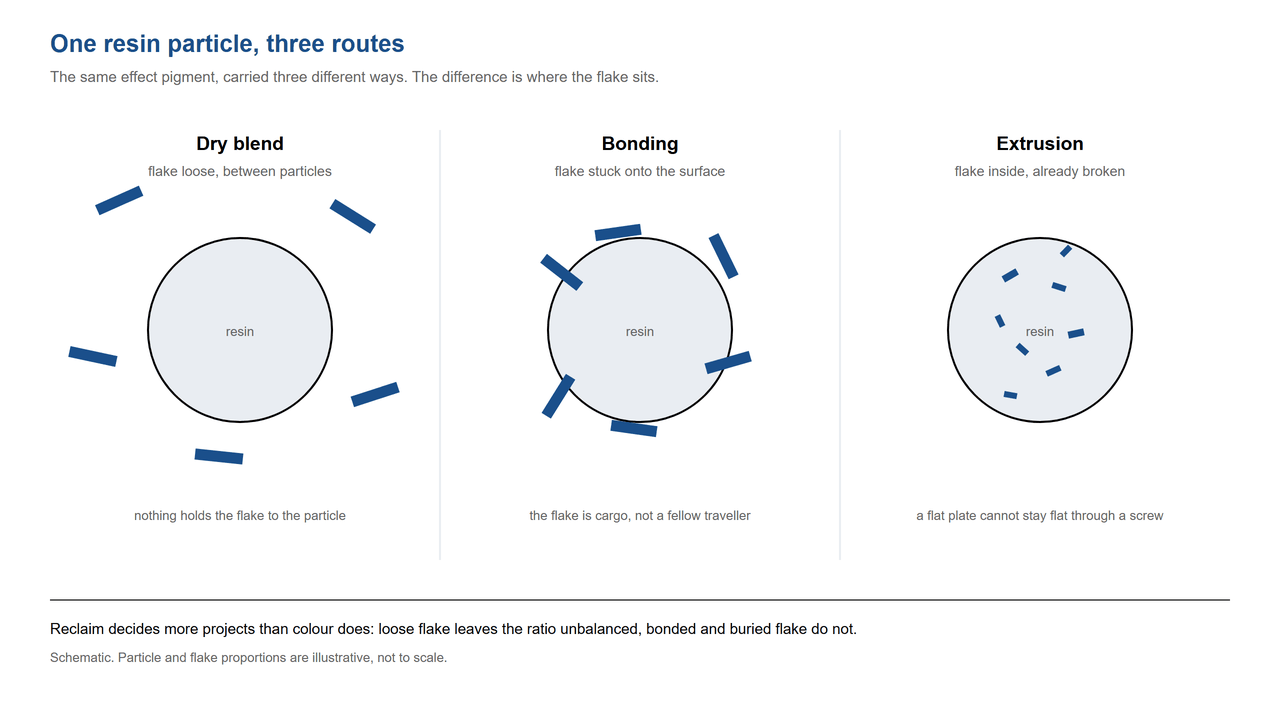
Uma partícula de resina, três caminhos. Esquerda: o fragmento está solto entre as partículas e pode se desprender. Centro: o fragmento está aderido à superfície e se desloca com ela. Direita: o fragmento está no interior e já foi quebrado para chegar lá.
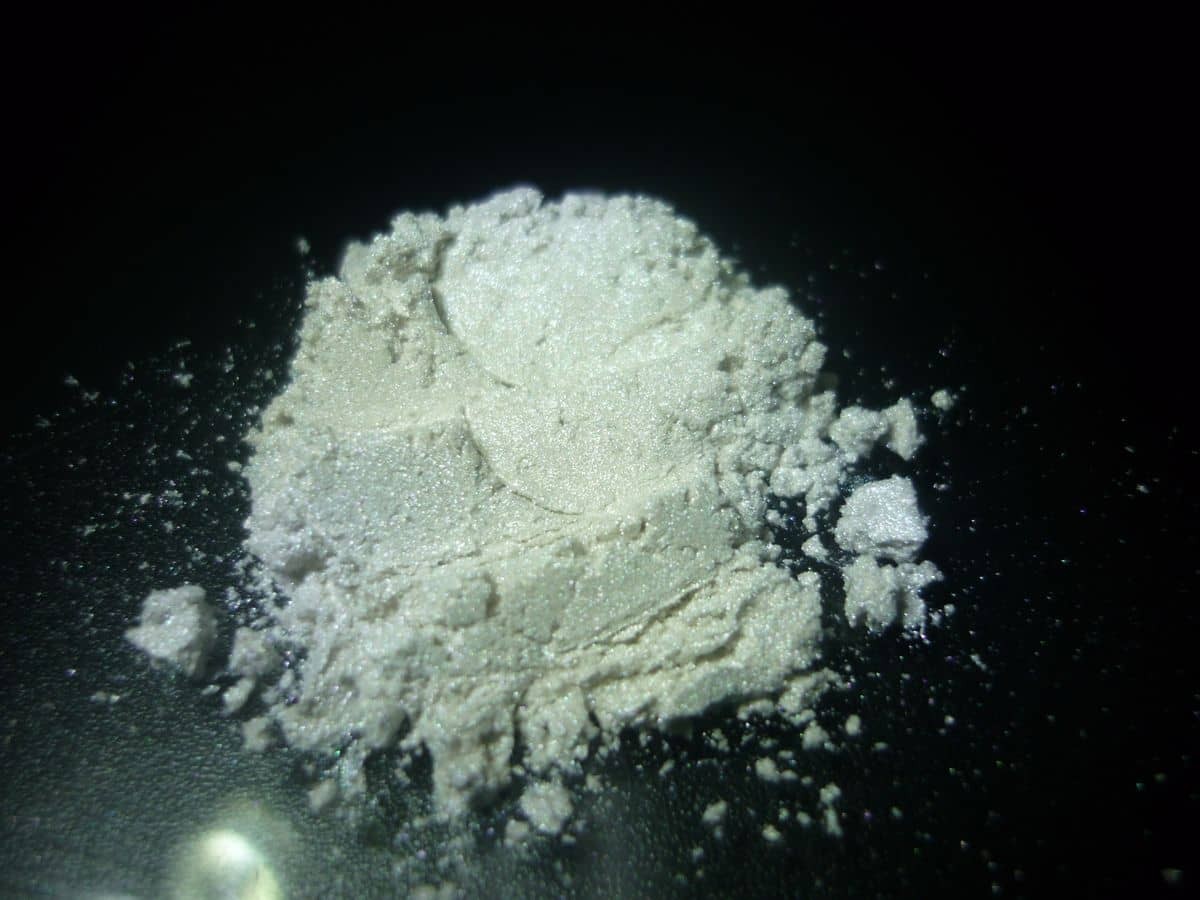
Pó de granulometria fina, com grau de pérola. No revestimento em pó, as plaquetas precisam resistir à extrusão e permanecer planas na película curada.
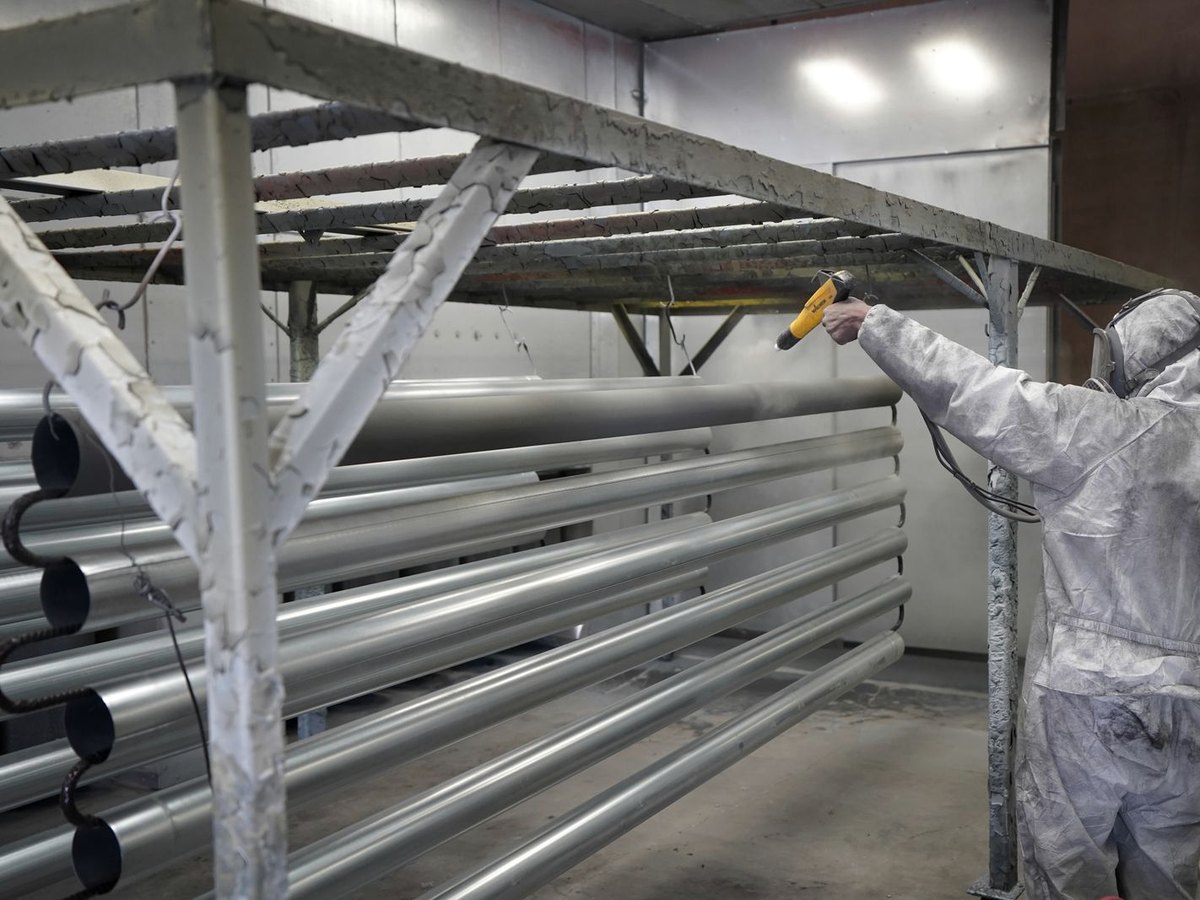
Uma cabine de pintura a pó, não uma linha de pintura líquida. A pistola carrega o pó e a peça é aterrada, de modo que a película se forma sobre o metal em vez de na superfície.
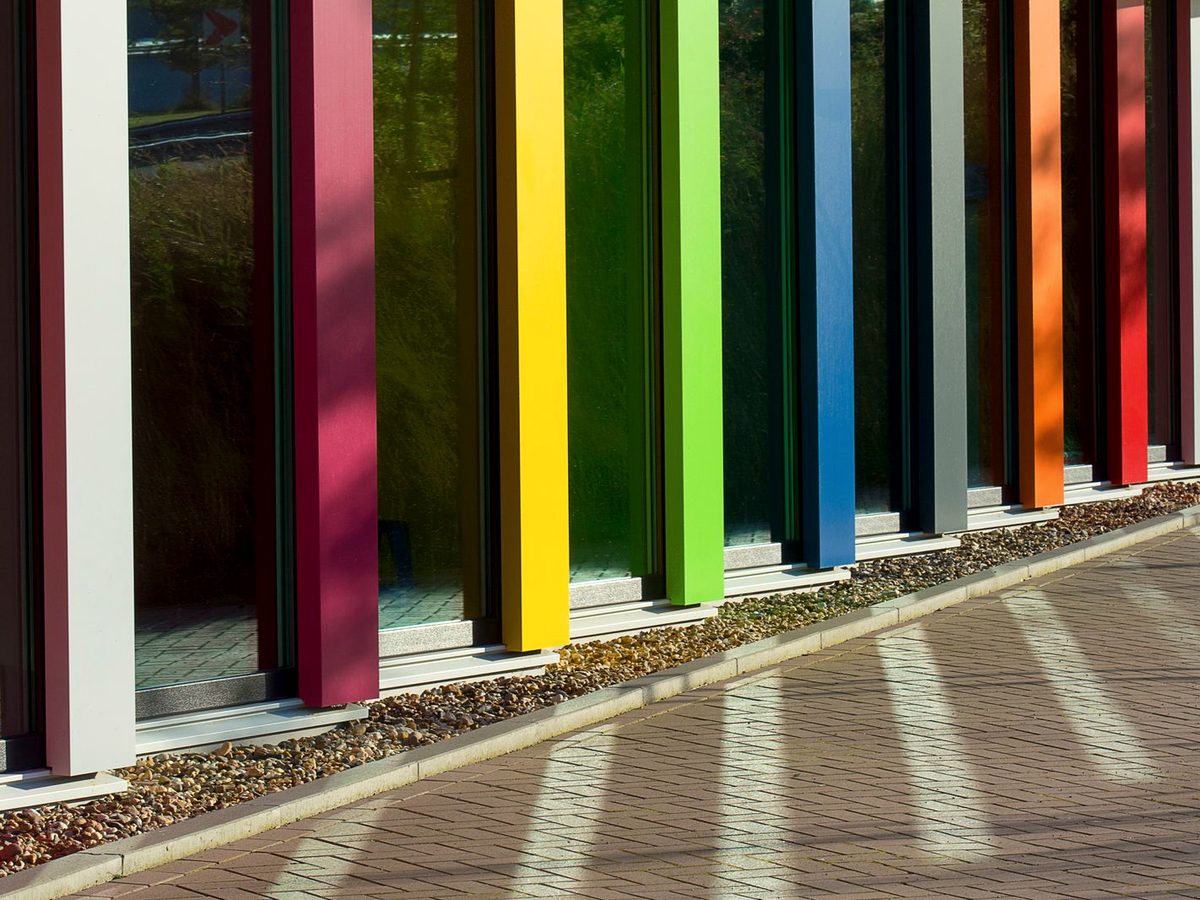
Montantes de alumínio com revestimento em pó em uma fachada envidraçada. A cor fica impregnada na película, e a película precisa mantê-la ao longo de anos de exposição solar.
A mistura a seco separa os elementos, e o resíduo é o que você vê.
O mecanismo é elétrico, não mecânico. Os pigmentos de efeito à base de mica são comparativamente inertes e não aceitam carga da mesma forma que as partículas de resina. No campo eletrostático, as duas populações respondem de forma diferente e se separam antes de atingirem a peça. Artigos da indústria descrevem isso como separação excessiva causada pelo contraste nas propriedades elétricas entre o pó base e o floco [1].
É possível observar a separação em painéis planos, onde aparece como manchas, e também na pistola, onde o material seco misturado se acumula no equipamento e eventualmente forma um grumo na superfície [1]. A carga metálica piora a situação: acima de aproximadamente 5% de alumínio, o comportamento de aplicação pode ser comprometido e o pigmento metálico livre pode revestir a mangueira de pólvora da pistola até o venturi, momento em que a pólvora deixa de ser aplicada [1].
O sintoma dispendioso é a recuperação. Como os dois materiais se separam durante a pulverização, o pó que não atinge a peça já não tem a mesma proporção pigmento-resina que o pó utilizado. A recuperação acaba por ter uma proporção diferente, o que significa uma cor e uma aparência diferentes, tornando-a praticamente inutilizável para retoques [1]. A grande vantagem económica da pintura eletrostática a pó — a possibilidade de recuperar o excesso de pó — deixa de ser válida.
Os números de eficiência de transferência tornam o custo concreto. Com o aterramento, a distribuição e a densidade da linha otimizados, normalmente mais de 70% do pó fresco adere ao substrato. Se a proporção de pó reciclado para pó fresco for muito alta, esse número cai, porque o excesso de pulverização carrega uma proporção maior de partículas finas com comportamento de carregamento diferente, e as consequências visíveis se sucedem: menor penetração em reentrâncias, fluxo inferior, formação de filme abaixo do mínimo [2]. As orientações de um fabricante de pó também recomendam peneirar o excesso de pulverização capturado através de uma abertura de cerca de 150 μm antes de devolvê-lo ao sistema [2].
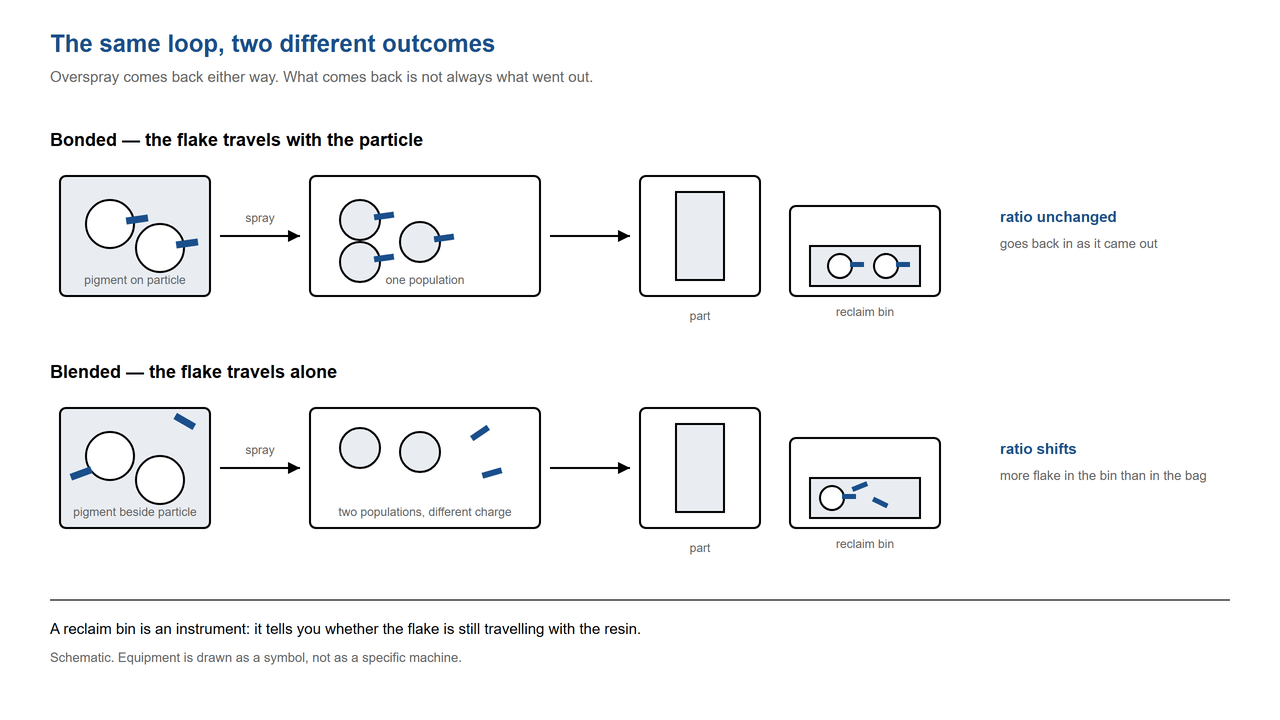
O mesmo ciclo, dois resultados. Quando o floco viaja com a partícula, o material recuperado retorna na mesma proporção em que saiu. Quando viaja solto, o recipiente vai acumulando floco aos poucos e a cor se altera.
Existe um motivo para que essa rota ainda sobreviva, e vale a pena esclarecê-lo: a mistura a seco é a maneira mais econômica de produzir um pó metálico ou perolado. Ela continua sendo usada em linhas de produção de baixo volume que não utilizam recuperação de material, em formulações com baixíssimas adições e em peças onde a cor e a aparência não são críticas [1]. Se a sua linha utiliza recuperação de material e o seu cliente inspeciona a cor, essa combinação não funciona.
A escolha da granulometria influencia tudo isso. Flocos mais grossos proporcionam mais brilho e se espalham mais facilmente pelo sistema de distribuição, mas também são os que ficam com aparência irregular quando a orientação é desigual; flocos mais finos se dispersam de maneira mais uniforme e produzem um efeito mais suave e discreto. Se você ainda está em dúvida entre as marcas, o mesmo raciocínio que rege a escolha da granulometria se aplica. Seleção do tamanho das partículas para pigmentos de efeito em sistemas líquidos aplica-se aqui, com uma adição: em um pó, flocos grossos também são a fração que um ciclone tem maior probabilidade de remover do seu material recuperado [2].
A ligação une o floco à partícula.
A ligação elimina a separação ao remover a liberdade de separação. A base em pó e o pigmento são misturados e, em seguida, aquecidos a uma temperatura suficientemente alta para amolecer a superfície das partículas de resina, de modo que o pigmento se ligue a elas [3]. O floco deixa de ser um viajante independente no campo; torna-se carga em uma partícula que já sabe como se carregar.
O benefício estético vai além da recuperação. Uma vez que o floco é transportado na superfície da partícula e o filme se nivela, as plaquetas se acomodam mais paralelas à superfície do revestimento, que é a orientação que produz o efeito mais limpo [4]. Essa é a mesma física que rege os sistemas líquidos: perturbe a orientação das plaquetas e você altera a cor medida, não apenas a impressão dela [5]. É por isso que vale a pena entender a própria interferência antes de discutir sobre a carga — interferência de película fina A leitura só é nítida quando as placas estão planas e voltadas para o mesmo lado.
Os custos são reais e raramente mencionados juntamente com os benefícios. A ligação funciona bem para carregamento corona, mas é inadequada para tribologia, e o processo é mais caro do que a transformação do pigmento em pó [3]. Também altera a aparência da recuperação: nas categorias de composição publicadas por um fabricante de pó, os produtos ligados e cinéticos apresentam risco de baixo a moderado no controle de qualidade da reciclagem, enquanto os produtos misturados apresentam alto risco e são recomendados para recuperação apenas com cautela [2].
Uma afirmação merece ser retirada. Um floco de alumínio revestido não é um floco aglomerado. O alumínio fornecido para mistura a seco geralmente possui um revestimento inorgânico ou orgânico por razões de segurança, e esse revestimento tem apenas um efeito insignificante no comportamento elétrico quando o pigmento é usado como uma mistura a seco. O que ele protege é a fabricação e o manuseio do alumínio puro — o que beneficia o produtor do pó, não a pessoa que o pulveriza [1]. Se um fornecedor lhe oferece um floco revestido como substituto para aglomeração, o revestimento não está desempenhando a função que lhe foi prometida.
A extrusão protege a aparência destruindo o efeito.
A extrusão resolve o problema de separação pela raiz, porque o pigmento incorporado à resina fica dentro da partícula e não pode se dispersar. Nada se separa, nada se acumula na pistola e o material recuperado se comporta adequadamente. É por isso que a extrusão é o método padrão para cores sólidas e o motivo pelo qual os formuladores continuam tentando adaptá-la para efeitos especiais.
O efeito é onde a conta chega. A estrutura laminar de um pigmento metálico ou perolado é destruída durante as etapas de extrusão ou moagem usadas para fazer revestimentos em pó, e a aparência resultante apresenta brilho reduzido [3]. Um floco funciona porque é um elemento óptico plano, de lados paralelos; quebre-o e você não terá mais esse elemento, terá uma partícula colorida. A mudança da indústria para a mistura e colagem a seco foi uma resposta exatamente a isso [3].
A carga é a segunda metade da história e explica uma lacuna que frustra todos os formuladores que já trabalharam em escala comercial. Em aplicações individuais ou em condições de laboratório, podem ser utilizadas concentrações de pigmento de até aproximadamente 10% ou mais. Em escala comercial, a concentração é limitada a cerca de 3%, e acima desse nível começam os problemas documentados: entupimento da pistola de pulverização e acúmulo de resíduos no bico, painéis com manchas e separação de cores [3]. Uma fórmula de bancada a 8% não é uma fórmula; é uma demonstração.
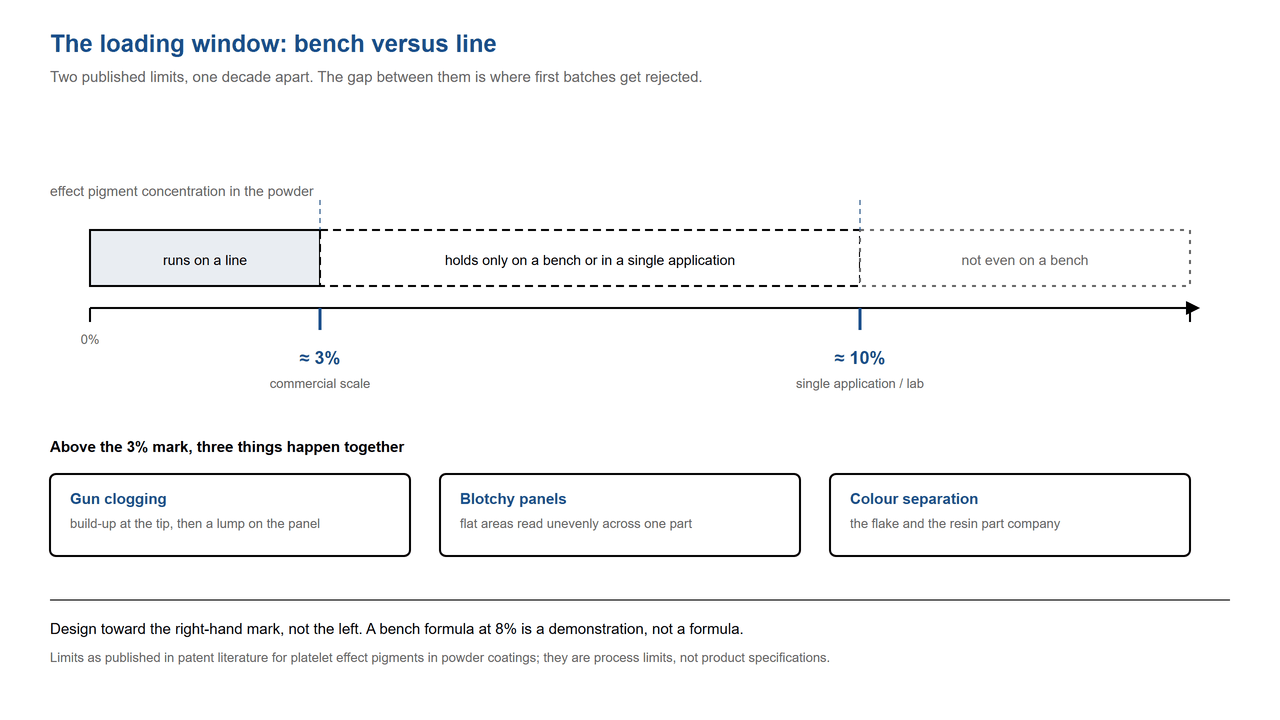
Um eixo, duas marcas. Cerca de 10% é o ponto em que um teste em bancada deixa de decepcionar. Cerca de 3% é o ponto em que uma linha de produção deixa de apresentar problemas. A distância entre elas é a causa mais comum de um primeiro lote rejeitado.
O que incluir na solicitação de cotação (RFQ)
Tudo o que foi dito acima se resume em uma única frase que você pode colar em uma solicitação. Escreva-a e envie-a com a indicação da cor de destino: Indique o processo — mistura a seco, colagem ou extrusão — e especifique se o excesso de pulverização é recuperado. Esses dois fatores determinam qual classificação é elegível, e nenhum deles é uma propriedade do pigmento. São propriedades da sua linhagem.
Em seguida, trabalhe em uma única direção. Comece pela questão da recuperação de material, pois é a única que não pode ser comprometida posteriormente: se a linha de produção requer recuperação de material e a cor é importante, a mistura a seco está descartada e a discussão se concentra entre a adesão e um perfil de extrusão com menor efeito. Depois, defina o limite de carga com base no seu processo real, e não em testes de bancada — o valor de 3% mencionado acima é um limite comercial documentado, não uma meta a ser alcançada no projeto. Somente então escolha uma faixa de tamanho de partícula e considere o efeito desejado à distância de visualização da peça.
Devemos ser claros sobre o que fornecemos nesta cadeia. Produzimos o pigmento de efeito que entra nestas três rotas: graus perolados em mica natural, em mica sintética e em vidro borossilicato, além de gamas com brilho metálico e alumínio. Não vendemos pó aglomerado, portanto, não vamos descrever um processo de aglomeração como se fosse nosso. O que podemos fazer é informar qual dos nossos graus se adequa à rota que você tem e qual a faixa de tamanho de partícula que seu filme suporta.
Essa última parte é mais importante do que parece. Nossas classificações são divididas em faixas de menos de 15 μm, 5–25 μm, 10–60 μm e 10–100 μm, e a faixa é a especificação que, na maioria das vezes, desqualifica uma correspondência de cores que, de outra forma, seria correta. Para uma visão completa de como cada série se parece, consulte o Cartões de cores com pigmento perolado mostrar a gama de cores em comparação umas com as outras, em vez de uma amostra de cada vez, e o pigmentos perolados para revestimentos A página lista as séries que possuímos para este tipo de trabalho.
Uma limitação importante a ser mencionada, pois seria desonesto omiti-la: não operamos uma linha de pintura a pó. Todos os dados apresentados neste artigo provêm de publicações da indústria e de patentes, não de nossos próprios testes, e não forneceremos informações sobre eficiência de transferência, tempo de cura ou resistência química para um processo que não tenhamos executado. Solicite-nos o pigmento, a marca e a documentação; realize o teste na linha onde ela estiver instalada. Possuímos certificação ISO 9001; outros documentos estão disponíveis mediante solicitação.
Referências
[1] "Metálicos modernos". Revista PCI. https://www.pcimag.com/articles/94305-modern-metallics
[2] "Reciclagem (recuperação) de excesso de tinta em pó — Dicas técnicas." DGL International Powder Coatings, 2021. https://dglpowders.com/wp-content/uploads/2021/05/DGL-Recycling-Powder-Coat-Overspray-Tech-Advice.pdf
[3] "Composição e método de revestimento em pó aprimorados." EP 1 339 806 B1, Escritório Europeu de Patentes. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Doll, J.; Venturini, M.; Rohrer, A. "Revestimentos de alumínio". Tecnologia de Revestimentos, julho de 2019, p. 34.
[5] Kettler, WH; Richter, G. "Investigação sobre a topologia de pigmentos de efeito semelhante a plaquetas em revestimentos de superfície automotivos". Progresso em Revestimentos Orgânicos, 1997, 31(4), 297–306. DOI: 10.1016/S0300-9440(97)00087-8
 Português
 English
 Français
 Deutsch
 Русский
 Español